تولید قطعات بتن نما با کیفیت ظاهری بینقص و مقاومت مکانیکی بالا، نیازمند عبور از روشهای سنتی اختلاط مصالح است. سطح بتن در معماری صنعتی به عنوان پوشش نهایی عمل میکند؛ بنابراین، کوچکترین نقص در دانهبندی یا نسبتهای اختلاط منجر به بروز کرموشدگی، حفرات سوزنی یا شورهزدگی میشود. دستیابی به یک ماتریس متراکم و سطح شیشهای، مستقیماً به کالیبراسیون و انتخاب دقیق اجزای سازنده بستگی دارد. مهندسی مواد اولیه دیوار اکسپوز فراتر از ترکیب ساده آب و سیمان بوده و شامل تنظیم دقیق سنگدانهها، پلیمرهای روانکننده و فیلرهای معدنی است. ورود فیلرهای میکرونیزه کالیبرهشده مانند پودر کربنات کلسیم به این شبکه، مسیرهای مویین خمیر سیمان را مسدود کرده و نفوذپذیری پانل پیشساخته را به حداقل ممکن کاهش میدهد.
ترکیبات پایه بتن اکسپوز (خلاصه کاربردی)
- سیمان پرتلند: چسباننده اصلی ماتریس (غالباً نوع ۲ یا سیمان سفید با نرمی بالا) جهت تشکیل فاز هیدراتاسیون و یکپارچگی قطعه.
- سنگدانههای ریزدانه: ترکیب مهندسیشده ماسه شکسته و گردگوشه (با حداکثر ابعاد زیر ۹ میلیمتر) برای کنترل انقباض و تشکیل استخوانبندی.
- پودر کربنات کلسیم میکرونیزه: پرکننده (Filler) حفرات میکروسکوپی ناحیه انتقال (ITZ) برای افزایش چگالی انباشتگی، حذف حفرات سوزنی و مهار شورهزدگی.
- فوقروانکنندههای پلیکربوکسیلات اتر (PCE): عامل کاهنده آب برای حفظ نسبت W/C در محدوده ۰.۳۰ تا ۰.۳۶ و ایجاد روانی و خودتراکمی (SCC).
- آب استاندارد: عامل فعالساز واکنش شیمیایی سیمان که میزان آن برای جلوگیری از افت مقاومت و آبانداختگی به شدت کنترل میشود.
رفتار سیمان و فازهای هیدراتاسیون در نمای بتنی
سیمان پرتلند به عنوان چسباننده اصلی ماتریس بتن، وظیفه محبوس کردن سنگدانهها و ایجاد یکپارچگی را بر عهده دارد. در تولید پنلهای اکسپوز، نوع سیمان و مشخصات شیمیایی آن مستقیماً بر رنگ نهایی و احتمال بروز شوره (Efflorescence) اثر میگذارد. استفاده از سیمانهای با نرمی بالاتر (سطح مقطع ویژه بلین بیشتر) باعث تسریع روند هیدراتاسیون و کاهش زمان گیرش اولیه میشود، اما این امر به طور همزمان گرمای هیدراتاسیون را افزایش داده و ریسک ترکخوردگیهای حرارتی مویی در سطح پانل را بالا میبرد.
واکنش آب با تریکلسیم سیلیکات (C3S) و دیکلسیم سیلیکات (C2S) منجر به تشکیل ژل سیلیکات کلسیم هیدراته (C-S-H) و هیدروکسید کلسیم (Ca(OH)2) میشود. هیدروکسید کلسیم یک محصول جانبی ناخواسته در بتن نما است. این ترکیب به شدت در آب محلول است و از طریق لولههای مویین به سطح بتن منتقل میشود. پس از تبخیر آب و واکنش با دیاکسید کربن هوا، کربنات کلسیم به شکل رسوبات سفیدرنگ (شوره) روی سطح باقی میماند که ظاهر بتن اکسپوز را تخریب میکند. کنترل میزان قلیاییت سیمان و استفاده از پوزولانها یا پرکنندههای خنثی با دانهبندی میکرونیزه برای مسدود کردن این لولههای مویین، راهکار فنی جلوگیری از این پدیده است.
سنگدانهها: استخوانبندی ماتریس و کنترل انقباض
سنگدانهها حدود ۶۰ تا ۷۵ درصد حجم بتن را تشکیل میدهند و به عنوان استخوانبندی اصلی، مقاومت مکانیکی را تامین کرده و از جمعشدگی (Shrinkage) خمیر سیمان جلوگیری میکنند. در تولید دیوار اکسپوز، انتخاب نوع، شکل و توزیع ابعادی سنگدانهها از اهمیت بالایی برخوردار است.
شکل و بافت سطحی سنگدانه
سنگدانههای رودخانهای (گردگوشه) به دلیل اصطکاک داخلی کمتر، کارایی (Workability) بتن تازه را افزایش میدهند و جریانپذیری آن را در قالبهای دارای جزئیات پیچیده تسهیل میکنند. با این حال، پیوند ضعیفتری با خمیر سیمان برقرار میکنند. سنگدانههای شکسته (تیزگوشه) مقاومت مکانیکی بالاتری ایجاد میکنند اما برای رسیدن به روانی یکسان، نیازمند آب یا فوقروانکننده بیشتری هستند. در تولید صنعتی پانلهای اکسپوز، معمولاً از ترکیب کنترلشدهای از ماسه شکسته برای تامین مقاومت و ماسه طبیعی برای بهبود روانی استفاده میشود.
حداکثر ابعاد سنگدانه (Dmax)
حداکثر اندازه اسمی سنگدانه (Dmax) در دیوارهای اکسپوز به ضخامت پانل و تراکم آرماتورها یا شبکههای الیاف پلیمری بستگی دارد. استفاده از سنگدانههای درشتتر از حد مجاز، باعث گیر کردن ذرات بین شبکه فولادی و قالب شده و منجر به جداشدگی (Segregation) خمیر از سنگدانه میشود. این جداشدگی، عامل اصلی بروز حفرههای درشت یا کرمو شدگی در سطح نما است. استانداردها توصیه میکنند که Dmax نباید از یکسوم ضخامت پانل یا سهچهارم فاصله آزاد بین آرماتورها تجاوز کند. در پانلهای اکسپوز نازک، معمولاً از ریزدانهها با حداکثر ابعاد کمتر از ۹ میلیمتر استفاده میشود.
الزامات دانهبندی (Grading) و منحنی فولر
دانهبندی به معنای توزیع ابعادی ذرات در کل مخلوط بتن است. یک دانهبندی پیوسته و استاندارد، فضای خالی بین ذرات درشت را با ذرات متوسط، و فضای بین ذرات متوسط را با ذرات ریز پر میکند. این مفهوم تحت عنوان چگالی انباشتگی (Packing Density) شناخته میشود.
منحنی ایدهآل فولر (Fuller Curve) مدلی ریاضی برای دستیابی به حداکثر چگالی با کمترین فضای خالی است. اگر دانهبندی بتن دچار نقص باشد (مثلاً کمبود ذرات بین الک نمره ۵۰ تا ۲۰۰)، خمیر سیمان به تنهایی قادر به پر کردن این حفرات نخواهد بود. نتیجه این امر، افزایش نیاز به آب، کاهش انسجام مخلوط و در نهایت آبانداختگی (Bleeding) است. آب خروجی به سمت سطح قالب حرکت کرده و پس از تبخیر، حفرات سوزنی (Pinholes) متعددی را روی سطح اکسپوز به جا میگذارد. اصلاح منحنی دانهبندی نیازمند استفاده از پودر سنگها و فیلرهای میکرونیزه است تا خلاء بین ذرات ماسه و سیمان به طور کامل پوشش داده شود.
نسبت آب به مواد سیمانی (W/C) و اثر آن بر تخلخل سطحی
آب در بتن دو وظیفه اصلی دارد: تامین رطوبت لازم برای واکنش شیمیایی سیمان، و ایجاد روانی برای جایدهی مخلوط در قالب. مقدار آب مورد نیاز برای هیدراتاسیون کامل سیمان، از نظر تئوری معادل نسبت آب به سیمان ۰.۲۲ تا ۰.۲۵ است. هر مقدار آب اضافهتر از این عدد، صرفاً برای ایجاد کارایی به مخلوط افزوده میشود و در نهایت به صورت آب آزاد در ساختار بتن باقی میماند.
با سخت شدن بتن، این آب آزاد تبخیر شده و شبکهای از لولههای مویین و حفرات میکروسکوپی را تشکیل میدهد. افزایش نسبت W/C به صورت تصاعدی نفوذپذیری بتن را افزایش داده و مقاومت فشاری را کاهش میدهد. در بتنهای اکسپوز، بالا بودن این نسبت باعث کاهش تراکم سطحی، ضعف در برابر چرخههای ذوب و یخبندان، و ایجاد سطحی غبارآلود (Dusting) میشود. تولیدکنندگان حرفهای قطعات پیشساخته، نسبت آب به سیمان را در محدوده ۰.۳۰ تا ۰.۳۸ نگه میدارند. برای جبران روانی از دست رفته در این نسبت پایین، استفاده از فوقروانکنندههای بر پایه پلیکربوکسیلات اتر (PCE) و اصلاحکنندههای ویسکوزیته ضروری است.
مکانیسم بروز کرمو شدگی و راهکارهای پیشگیری
کرمو شدگی (Honeycombing) یکی از شایعترین و مخربترین عیوب ظاهری در دیوارهای اکسپوز است که ترمیم آن به شدت دشوار بوده و به یکپارچگی بصری نما آسیب میزند. این پدیده زمانی رخ میدهد که ملات (مخلوط سیمان، آب و ریزدانه) به میزان کافی فضای بین درشتدانهها را پر نکند. دلایل فنی بروز این مشکل عبارتند از:
- کمبود حجم خمیر (Paste Volume): حجم خمیر سیمان باید حداقل ۵ تا ۱۰ درصد بیشتر از فضای خالی بین سنگدانهها باشد تا بتواند ضمن پر کردن حفرات، لایهای روانکننده دور ذرات ایجاد کند.
- جداشدگی فازها (Segregation): در صورت استفاده از اسلامپ بسیار بالا بدون افزودنیهای قوامآور، درشتدانهها به دلیل وزن مخصوص بیشتر تهنشین شده و شیره بتن روی سطح میآید.
- تراکم نامناسب: ارتعاش ناکافی قالب باعث حبس شدن هوای محبوس (Entrapped Air) شده و ارتعاش بیش از حد باعث جداشدگی و فرار شیره بتن از درزهای قالب میشود.
مقدمهای بر مهندسی ماتریس با ریزپرکنندهها (Micro-Fillers)
حتی با رعایت دقیق منحنی دانهبندی سنگدانهها و کنترل دقیق نسبت آب به سیمان، همچنان حفرات میکروسکوپی در ماتریس بتن، به ویژه در ناحیه انتقال رابط (ITZ) بین خمیر سیمان و سنگدانه، وجود خواهد داشت. این حفرات عامل اصلی نفوذپذیری آب و گازهای مخرب به درون بتن هستند. برای مسدود کردن این منافذ، افزایش چگالی انباشتگی و ارتقای کیفیت سطح (Surface Finish) تا حد بتن صیقلی، ورود فیلرهای میکرونیزه به فرمولاسیون اجتنابناپذیر است. پرکنندههای معدنی با ابعاد کمتر از ۷۵ میکرون، نقش اساسی در اصلاح رئولوژی بتن تازه و پر کردن حفرات مویین ایفا میکنند.
مهندسی رئولوژی بتن تازه و رفتار جریانپذیری در قالب
رئولوژی بتن علمی است که به بررسی رفتار تغییر شکل و جریان یافتن بتن تازه تحت تنشهای وارده میپردازد. در تولید قطعات پیشساخته اکسپوز، رفتار خمیری بتن باید به گونهای مهندسی شود که مخلوط بدون نیاز به ارتعاش مخرب، تمام زوایای قالب را پر کند و همزمان پایداری ساختاری خود را برای جلوگیری از تهنشینی سنگدانهها حفظ نماید. رفتار رئولوژیک بتن تازه با مدل پلاستیک بینگهام (Bingham Plastic Model) توصیف میشود که دارای دو پارامتر کلیدی است: تنش تسلیم (Yield Stress) و لزجت پلاستیک (Plastic Viscosity).
تنش تسلیم، حداقل نیروی لازم برای آغاز حرکت و جریان یافتن بتن است. در بتنهای خودتراکم (SCC) که برای نمای اکسپوز استفاده میشوند، این مقدار باید به حداقل ممکن برسد. لزجت پلاستیک، مقاومت بتن در برابر جریان یافتن پس از غلبه بر تنش تسلیم است. لزجت بیش از حد باعث گیر افتادن حبابهای هوا و لزجت بسیار پایین منجر به جداشدگی بافت بتن میشود. کنترل دقیق این دو پارامتر بدون استفاده از پرکنندههای معدنی میکرونیزه (Micro-Fillers) عملاً غیرممکن است. افزودن پودرسنگهای استاندارد، با اصلاح اصطکاک داخلی ذرات و افزایش حجم خمیر، ویسکوزیته را در محدوده بهینه نگه میدارد و رفتار تیکسوتروپیک (Thixotropic) بتن را تقویت میکند؛ به این معنا که بتن تحت لرزش به شدت روان شده و پس از توقف لرزش، سریعاً قوام مییابد.
مکانیسم تراکم ذرات (Packing Density) و نقش پرکنندههای معدنی
مفهوم چگالی انباشتگی ذرات (Particle Packing Density) بر این اصل استوار است که برای رسیدن به متراکمترین و غیرقابلنفوذترین ساختار، باید فضای خالی بین ذرات درشت توسط ذرات متوسط، و فضای بین آنها توسط ذرات ریزتر پر شود. در یک مخلوط بتن معمولی، کوچکترین ذرات جامد معمولاً دانههای سیمان با ابعاد متوسط ۱۰ تا ۳۰ میکرون هستند. با این حال، حتی پس از هیدراتاسیون کامل، حفرات مویین با ابعاد نانومتری تا چند میکرونی در ساختار خمیر سیمان باقی میمانند.
ورود فیلرهای میکرونیزه با ابعاد زیر ۱۰ میکرون (مانند گریدهای اختصاصی کربنات کلسیم) به این ماتریس، فیزیک فضای خالی را دگرگون میکند. این ذرات به دلیل ابعاد بسیار ریز، دقیقاً در فضاهای خالی بین دانههای سیمان جای میگیرند (اثر پرکنندگی فیزیکی). این تراکم میکروسکوپی، مسیرهای به هم پیوسته مویین را مسدود کرده و نفوذپذیری بتن را به شدت کاهش میدهد. در تولید دیوار اکسپوز، کاهش نفوذپذیری به معنای عدم انتقال املاح به سطح، جلوگیری از شوره زدن (Efflorescence) و مقاومت بالا در برابر تغییر رنگ ناشی از جذب آلودگیهای محیطی است.
عملکرد تخصصی پودر کربنات کلسیم میکرونیزه در ماتریس بتن اکسپوز
استفاده از کربنات کلسیم (CaCO3) به عنوان فیلر در بتنهای تخصصی، صرفاً یک راهکار اقتصادی برای جایگزینی بخشی از سیمان نیست؛ بلکه یک مداخله مهندسی در رفتار فیزیکوشیمیایی بتن است. بر خلاف فیلرهای پوزولانی تیره مانند دوده سیلیسی (Silica Fume) یا خاکستر بادی، کربنات کلسیم دارای رنگ سفید خنثی و خلوص نوری بالایی است که آن را به گزینهای بیبدیل برای تولید بتنهای اکسپوز روشن و رنگی تبدیل میکند. این ماده سه مکانیسم عملکردی مجزا در بتن ایفا میکند:
۱. اثر هستهزایی (Nucleation Effect) و تسریع هیدراتاسیون
کربنات کلسیم میکرونیزه یک فیلر کاملاً خنثی نیست. ذرات بسیار ریز CaCO3 به عنوان سایتهای هستهزایی برای رسوب محصولات هیدراتاسیون سیمان، به ویژه ژل سیلیکات کلسیم هیدراته (C-S-H)، عمل میکنند. سطح ویژه بالای این ذرات باعث میشود یونهای کلسیم و سیلیکات محلول در آب منفذ، با سرعت بیشتری روی آنها رسوب کرده و متبلور شوند. این پدیده، فاز نهفتگی (Dormant Period) سیمان را کاهش داده و روند کسب مقاومت اولیه (مقاومتهای ۱ و ۳ روزه) را تسریع میبخشد. این ویژگی در کارخانجات قطعات پیشساخته، امکان باز کردن سریعتر قالبها (Demolding) را فراهم کرده و راندمان خط تولید را افزایش میدهد.
۲. اصلاح منطقه انتقال رابط (ITZ – Interfacial Transition Zone)
منطقه انتقال رابط (ITZ)، لایه نازکی از خمیر سیمان به ضخامت تقریبی ۱۰ تا ۵۰ میکرون در اطراف سنگدانههاست که ضعیفترین بخش متریال بتن محسوب میشود. این ناحیه معمولاً دارای تخلخل بیشتر و بلورهای درشتتر هیدروکسید کلسیم (پورتلندیت) است. حضور کربنات کلسیم میکرونیزه با پر کردن فیزیکی این حفرات و همچنین مشارکت در تشکیل فازهای کربوآلومینات (مانند مونوکربوآلومینات)، ساختار ITZ را متراکم کرده و پیوند بین سنگدانه و خمیر سیمان را به طور چشمگیری تقویت میکند. این تراکم سطحی، عامل اصلی دستیابی به یک سطح صاف و شیشهای در بتن اکسپوز است.
۳. کنترل آبانداختگی و حذف حفرات سوزنی (Bugholes)
حفرات سوزنی و سوراخهای سطحی (Bugholes) بزرگترین چالش کیفی در تولید نمای بتنی هستند. این حفرات عمدتاً ناشی از گیر افتادن حبابهای هوا و تجمع آبِ حاصل از پدیده آبانداختگی (Bleeding) در سطح تماس بتن با قالب ایجاد میشوند. پودر کربنات کلسیم به دلیل سطح مقطع ویژه بسیار بالا، ظرفیت جذب آب آزاد مخلوط را افزایش داده و قوام (Cohesiveness) خمیر را بالا میبرد. با متصل شدن آب آزاد به سطح ذرات کربنات کلسیم، حرکت صعودی آب متوقف شده و پدیده آبانداختگی مهار میشود. در نتیجه، سطح مشترک بتن و قالب از تجمع آب و هوای اضافی در امان مانده و پس از دکفراژ، سطحی کاملاً یکدست، متراکم و بدون حفرات سوزنی حاصل میگردد.
سینرژی کربنات کلسیم و روانکنندههای پلیکربوکسیلات اتر (PCE)
برای حفظ نسبت آب به سیمان (W/C) در محدوده ۰.۳۰ تا ۰.۳۵ جهت رسیدن به حداکثر دوام، استفاده از فوقروانکنندههای نسل سوم بر پایه پلیکربوکسیلات اتر ضروری است. مولکولهای PCE از طریق مکانیسم ممانعت فضایی (Steric Hindrance) ذرات سیمان و فیلر را از یکدیگر دفع کرده و روانی بتن را به شدت افزایش میدهند. با این حال، استفاده از PCE در بتنهای فاقد ریزپرکننده، ریسک جداشدگی و فرار شیره بتن را بالا میبرد.
ترکیب استراتژیک PCE با پودر کربنات کلسیم یک سینرژی مهندسیشده ایجاد میکند؛ PCE روانی لازم برای پر کردن قالب را تامین میکند، در حالی که کربنات کلسیم شبکهای پایدار در ماتریس ایجاد کرده و از ته نشینی درشتدانهها در این محیطِ به شدت روان، جلوگیری مینماید. ذرات کربنات کلسیم همچنین با جذب بخشی از زنجیرههای پلیمری PCE، زمان حفظ کارایی (Slump Retention) را بهبود بخشیده و از افت ناگهانی روانی در طول فرآیند بتنریزی جلوگیری میکنند.
الزامات خلوص و دانهبندی در تامین صنعتی مواد اولیه
تمامی مزایای فنی ذکر شده برای کربنات کلسیم، منوط به استفاده از پودرهای میکرونیزه با دانهبندی مهندسیشده (Particle Size Distribution – PSD) و خلوص شیمیایی بالا است. استفاده از ضایعات سنگبری یا پودر سنگهای غیرمعیار، به دلیل وجود ناخالصیهای رسی (Clay Minerals)، نه تنها روانی بتن را مختل میکند بلکه با جذب آب شدید، باعث افت مقاومت فشاری و ایجاد ترکهای انقباضی در سطح پنلهای اکسپوز میشود.
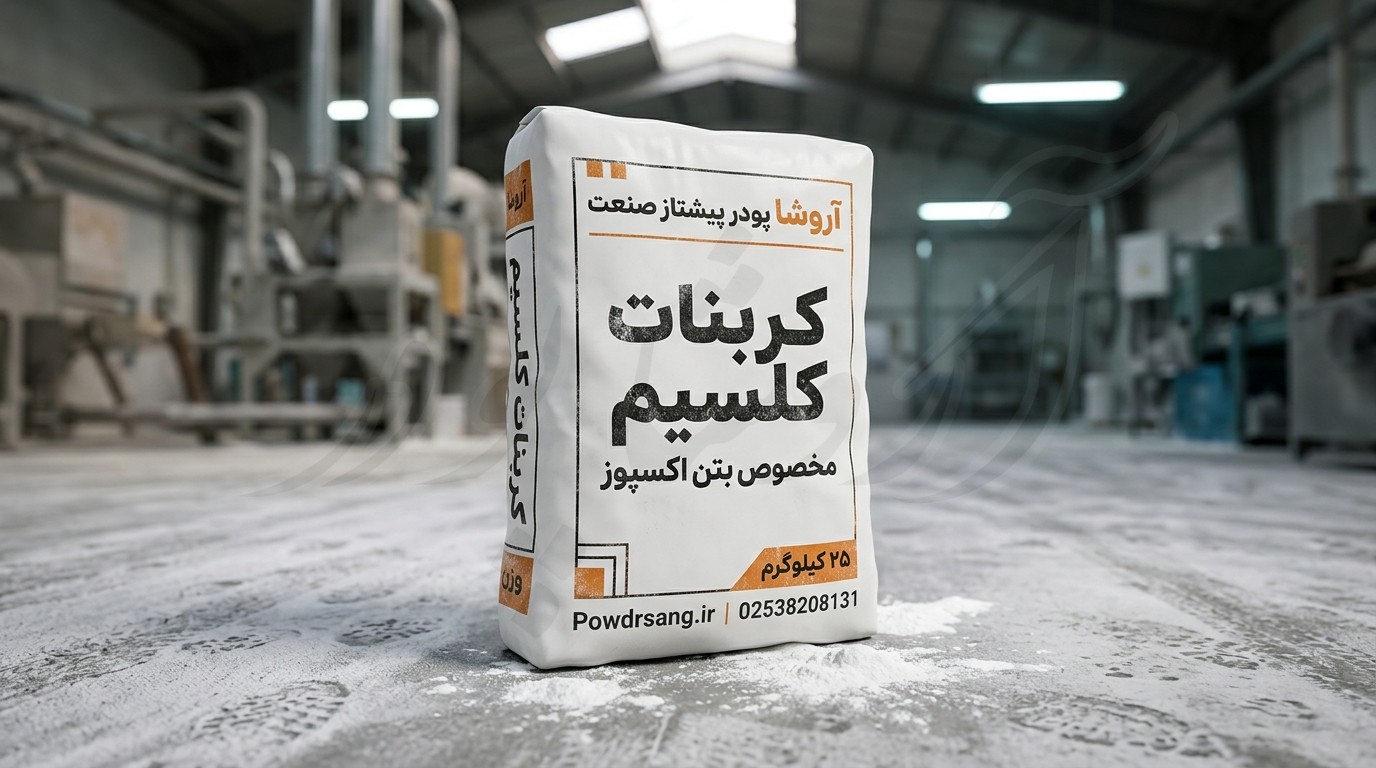
در تولید صنعتی پنلهای اکسپوز، کالیبراسیون دقیق ابعاد ذرات (مانند شاخصهای D50 و D97) در فیلر مصرفی حیاتی است. این شاخصها تعیینکننده میزان دقیق نفوذ ذرات به حفرات میکروسکوپی خمیر سیمان هستند. زنجیره تولید مستقیم از معادن تا تاسیسات فرآوری صنعتی در دلیجان، امکان کنترل دقیق این شاخصها را در مقیاس تناژ بالا فراهم میکند. پودر کربنات کلسیم تولید شده در کارخانه آروشا پودر پیشتاز صنعت، با بهرهگیری از سیستمهای کلاسیفایر پیشرفته، فاقد ذرات درشتدانه مخرب و ناخالصیهای واکنشپذیر بوده و به طور اختصاصی برای تنظیم رئولوژی و ارتقای کیفیت سطحی ماتریس بتنهای خودتراکم و قطعات اکسپوز فرموله شده است.
فرمولاسیون صنعتی و طراحی اختلاط بتن برای دیوار اکسپوز
پس از بررسی رفتار سیمان، سنگدانهها و اهمیت کنترل رئولوژی در مراحل قبل، اکنون به پیادهسازی این مفاهیم در مقیاس صنعتی میپردازیم. تولیدکنندگان پانلهای پیشساخته و دیوارهای اکسپوز برای تضمین تکرارپذیری کیفیت در خطوط تولید (Batching Plants)، نیازمند یک طرح اختلاط (Mix Design) کالیبره شده هستند. فرمولاسیون مواد اولیه دیوار اکسپوز یک دستورالعمل ثابت نیست، بلکه ماتریسی از متغیرهاست که بر اساس هندسه قالب، نوع میکسر و شرایط عملآوری تنظیم میشود. با این حال، ساختار پایه و محدوده مصرف متریال در یک بتن اکسپوز با کیفیت و خودتراکم (SCC) از اصول مشخصی پیروی میکند.
نسبتهای استاندارد مواد اولیه در هر متر مکعب بتن نما
برای دستیابی به مقاومت فشاری بالای ۴۰ مگاپاسکال و سطحی بدون تخلخل، مهندسان متریال عموماً نسبتهای زیر را به عنوان نقطه شروع کالیبراسیون در نظر میگیرند:
- مواد سیمانی (Cementitious Materials): بین ۴۰۰ تا ۵۰۰ کیلوگرم بر متر مکعب. این مقدار شامل سیمان پرتلند (معمولاً نوع ۱ یا ۲، و در رنگهای روشن، سیمان سفید) به همراه پرکنندهها است.
- فیلر میکرونیزه (کربنات کلسیم): بین ۵۰ تا ۱۲۰ کیلوگرم بر متر مکعب (معادل ۱۰ تا ۲۵ درصد وزن کل مواد سیمانی). این محدوده دقیقاً فضاهای خالی که سیمان قادر به پر کردن آنها نیست را مسدود میکند.
- آب کل (Total Water): بین ۱۴۰ تا ۱۷۰ لیتر. نسبت دقیق آب به مواد سیمانی (W/C) باید روی ۰.۳۰ تا ۰.۳۶ قفل شود.
- سنگدانه ریز (Fine Aggregate – ماسه ۰ تا ۴ میلیمتر): حدود ۸۰۰ تا ۱۰۰۰ کیلوگرم، ترجیحاً با مدول نرمی (Fineness Modulus) بین ۲.۴ تا ۲.۸.
- سنگدانه درشت (Coarse Aggregate – شن ۴ تا ۱۰ میلیمتر): حدود ۶۰۰ تا ۸۰۰ کیلوگرم. در دیوارهای اکسپوز، حجم ماسه همواره بیشتر از شن در نظر گرفته میشود تا تراکم سطحی افت نکند.
- فوقروانکننده (PCE): بر اساس درصد مواد جامد (Solid Content) محصول، بین ۰.۵ تا ۱.۵ درصد وزن مواد سیمانی.
عیبیابی سطحی پانلهای اکسپوز از طریق اصلاح مواد اولیه
در خطوط تولید صنعتی، هر نقص ظاهری در دیوار اکسپوز نشانهای از یک خطای محاسباتی در انتخاب یا ترکیب مواد اولیه است. رفع این عیوب با استفاده از اصلاح فرمولاسیون، پایدارترین روش ممکن است. جدول زیر ارتباط بین عیوب رایج و راهکارهای اصلاح متریال را نشان میدهد:
| نوع نقص در بتن اکسپوز | علت فنی در ماتریس مواد اولیه | راهکار اصلاحی از طریق متریال |
|---|---|---|
| حفرات سوزنی (Bugholes) | کمبود فیلر، ویسکوزیته بالا، عدم توانایی خروج هوای محبوس در سطح قالب. | افزایش ۱۰ تا ۱۵ درصدی دوز کربنات کلسیم میکرونیزه برای روانسازی سطح، استفاده از ماده رهاساز (Release Agent) پایه روغنی با ویسکوزیته پایین. |
| شوره زدگی (Efflorescence) | قلیاییت بالای سیمان، نفوذپذیری شبکه لولههای مویین، حرکت املاح محلول به سطح. | کاهش نسبت آب به سیمان، استفاده از کربنات کلسیم با خلوص بالا جهت انسداد منافذ مویین، اطمینان از عدم وجود خاک رس در ماسه. |
| دو رنگی سطحی (Color Variation) | نوسان در میزان رطوبت سنگدانهها، توزیع ناهمگن رنگدانهها، عدم یکنواختی فیلر. | کنترل دقیق رطوبت ماسه پیش از توزین، استفاده از کربنات کلسیم با شاخص سفیدی (Whiteness) ثابت به عنوان بستر پخشکننده پیگمنتها. |
| غبارآلودگی سطح (Dusting) | آبانداختگی شدید، تبخیر سریع آب سطحی، کاهش مقاومت در لایه رویی پانل. | کاهش مصرف آب آزاد، استفاده از فوقروانکننده با حفظ اسلامپ بهتر، جایگزینی بخشی از ماسه بادی با پودر کربنات کلسیم برای جذب آب آزاد. |
مزیت رقابتی کربنات کلسیم «آروشا پودر پیشتاز صنعت» در تولید بتن نما
تامین یکنواخت و استاندارد مواد اولیه، گلوگاه اصلی کارخانجات تولید قطعات پیشساخته است. همانطور که پیشتر اشاره شد، فیلر مصرفی در بتن اکسپوز نمیتواند یک پودر سنگ معمولی یا ضایعات معدنی کنترلنشده باشد. کارخانه آروشا پودر پیشتاز صنعت با درک عمیق از الزامات فنی مهندسی عمران و متالورژی پودر، اقدام به تولید گریدهای تخصصی کربنات کلسیم برای مصارف پایه سیمانی و تولید دیوارهای اکسپوز نموده است. مزایای فنی و ساختاری تامین مواد اولیه از این مجموعه برای تولیدکنندگان بتن به شرح زیر است:
۱. کنترل دقیق دانهبندی (PSD) با کلاسیفایرهای پیشرفته
پودر میکرونیزه مورد نیاز برای پر کردن حفرات مویین بتن اکسپوز باید دارای توزیع ابعادی مهندسیشده باشد. آروشا پودر با بهرهگیری از تجهیزات آسیاب و کلاسیفایرهای هوایی در تاسیسات دلیجان، کربنات کلسیم را با شاخصهای دقیق D50 (اندازه میانه ذرات) و D97 (حداکثر اندازه ذرات) تولید میکند. این کالیبراسیون باعث میشود ذرات پودر دقیقاً در فضاهای خالی بین دانههای سیمان قرار گیرند. عدم وجود ذرات درشتدانه (Over-sized) مانع از افت روانی بتن شده و عدم وجود ذرات بینهایت ریز (Ultra-fines) مانع از افزایش کاذب نیاز آبی مخلوط میگردد.
۲. خلوص شیمیایی بالا و شاخص سفیدی متمایز
حضور ناخالصیهایی مانند اکسید آهن (Fe2O3) در فیلر معدنی، مستقیماً باعث تیره شدن یا ایجاد هالههای زرد رنگ روی پانلهای اکسپوز میشود. مواد اولیه استخراج شده از معادن منتخب آروشا پودر، دارای خلوص کربنات کلسیم بالای ۹۸ درصد و کمترین میزان اکسید آهن و فلزات سنگین هستند. این خلوص ساختاری منجر به دستیابی به شاخص سفیدی (Whiteness) استثنایی میشود. برای تولیدکنندگان بتن اکسپوز سفید یا قطعات GFRC روشن، استفاده از این محصول نیاز به مصرف رنگدانههای گرانقیمت تیتانیوم دیاکسید (TiO2) را به حداقل رسانده و قیمت تمامشده فرمولاسیون را بهینهسازی میکند.
۳. رطوبت کنترلشده و جلوگیری از کلوخهشدگی
رطوبت پودر میکرونیزه یک عامل مخرب در سیلوهای ذخیرهسازی کارخانجات بچینگ است. رطوبت بالا باعث کلوخه شدن (Agglomeration) فیلر شده و در زمان میکس بتن، این کلوخهها باز نمیشوند که نتیجه آن ایجاد لکههای سفید ضعیف در مقطع برش خورده بتن یا سطح نما است. خطوط خشککن و سیستم بستهبندی آروشا پودر پیشتاز صنعت، محصول نهایی را با رطوبت کمتر از ۰.۲ درصد تحویل سیستم حملونقل میدهد که ضمانتکننده جریانپذیری عالی پودر در سیستمهای توزین اتوماتیک (Load Cells) کارخانجات بتن است.
زنجیره تامین سازمانی (B2B)، لجستیک و شرایط تحویل
برای شرکتهای بزرگ تولیدکننده قطعات پیشساخته و پروژههای انبوهسازی، پایداری تامین و قابلیت اطمینان لجستیکی به اندازه کیفیت فنی متریال اهمیت دارد. تغییر سورس تامینکننده در وسط یک پروژه بزرگ معماری، باعث ایجاد دوگانگی رنگ و افت کیفی در دیوارهای اکسپوز نصب شده میشود.
ظرفیت تولید انبوه و تحویل کارخانه (EXW)
آروشا پودر پیشتاز صنعت توانایی تامین تناژ بالای کربنات کلسیم میکرونیزه را برای قراردادهای بلندمدت کارخانجات دارد. با توجه به استقرار تاسیسات فرآوری در دلیجان (به عنوان یکی از شاهراههای صنعتی کشور)، امکان بارگیری و ارسال سریع فله (بونکر) یا بستهبندیهای صنعتی (کیسههای ۲۵ کیلویی و جامبوبگهای ۱ الی ۱.۵ تنی) به سراسر کشور با حداقل هزینه حملونقل فراهم است. قراردادهای فروش سازمانی عموماً بر پایه تحویل درب کارخانه (EXW Delijan) تنظیم میشوند تا خریدار بتواند ناوگان لجستیکی خود را بهینهسازی کند.
ارائه دیتاشیت فنی (TDS) و مستندات مناقصات
مدیران خرید، مسئولین کنترل کیفی (QC) کارخانجات تولید قطعات بتنی و پیمانکاران پروژههای کلان میتوانند پیش از ثبت سفارش نهایی، درخواست ارسال نمونههای آزمایشگاهی و برگه اطلاعات فنی (Technical Data Sheet) را از واحد فروش آروشا پودر داشته باشند. این مستندات شامل آنالیز دقیق شیمیایی (XRF)، منحنی دانهبندی و میزان جذب آب محصول است که تطابق کامل مواد اولیه دیوار اکسپوز را با استانداردهای ملی و بینالمللی اثبات میکند. در فرآیند شرکت در مناقصات بزرگ تامین متریال پایه، آروشا پودر با ارائه پروفرمای رسمی و تضمین ثبات کیفیت در پارتهای متوالی بارگیری، به عنوان یک بازوی مهندسی قدرتمند در کنار تولیدکنندگان صنعت بتن قرار میگیرد.
دستورالعمل یکپارچهسازی پودر آروشا در خطوط تولید بتن نما
برای دریافت بالاترین بازدهی از کربنات کلسیم کالیبره شده در فرمولاسیون دیوار اکسپوز، رعایت ترتیب اضافه کردن مواد (Mixing Sequence) در بچینگ پلانت الزامی است. روش پیشنهادی دپارتمان فنی به شرح زیر است:
- ابتدا سنگدانههای درشت و ریز (شن و ماسه) به همراه حدود ۷۰ درصد از آب کل وارد میکسر (ترجیحاً میکسر توینشفت – Twin-shaft) شوند و به مدت ۳۰ ثانیه مخلوط گردند تا سطح سنگدانهها کاملاً مرطوب شود.
- سیمان و پودر کربنات کلسیم آروشا پودر به طور همزمان به مخلوط اضافه شوند. در این مرحله، ذرات ریز کربنات کلسیم به سرعت در آب پخش شده و آماده پوشش دادن دانههای سیمان میگردند.
- پس از یک دقیقه میکس اولیه، فوقروانکننده (PCE) که در ۳۰ درصد باقیمانده آب حل شده است، به آرامی به میکسر تزریق شود.
- زمان میکس نهایی باید حداقل ۶۰ تا ۹۰ ثانیه پس از اضافه شدن تمام مواد ادامه یابد تا انرژی برشی میکسر، پلیمرهای روانکننده را به طور کامل روی ذرات سیمان و کربنات کلسیم فعال کند. در این زمان، تغییر حالت مخلوط از یک توده سفت به یک مایع غلیظ، یکدست و روان به وضوح قابل مشاهده خواهد بود.
با رعایت این اصول مهندسی در انتخاب متریال، مهندسی ماتریس بتن و استفاده از پرکنندههای استاندارد صنعتی، تولیدکنندگان دیوار اکسپوز میتوانند پنلهایی با سطح شیشهای، مقاومت فشاری بالا و دوام طولانیمدت را با کمترین نرخ پرتی تولید و به بازار معماری مدرن عرضه نمایند.